Инжењерски додаци могу изгледати мале величине, али они су кључ за безбедан рад целе челичне конструкције и фотонапонског система подршке. Стабилност целог пројекта, осим од самих главних компоненти, у великој мери зависи од тачности и антикорозивних перформанси спојних делова. Снабдевамо све врсте пратећег хардвера потребног за инжењерске пројекте, укључујући и уобичајене стандардне причвршћиваче и делове машински обрађене по наруџбини према цртежима и узорцима.
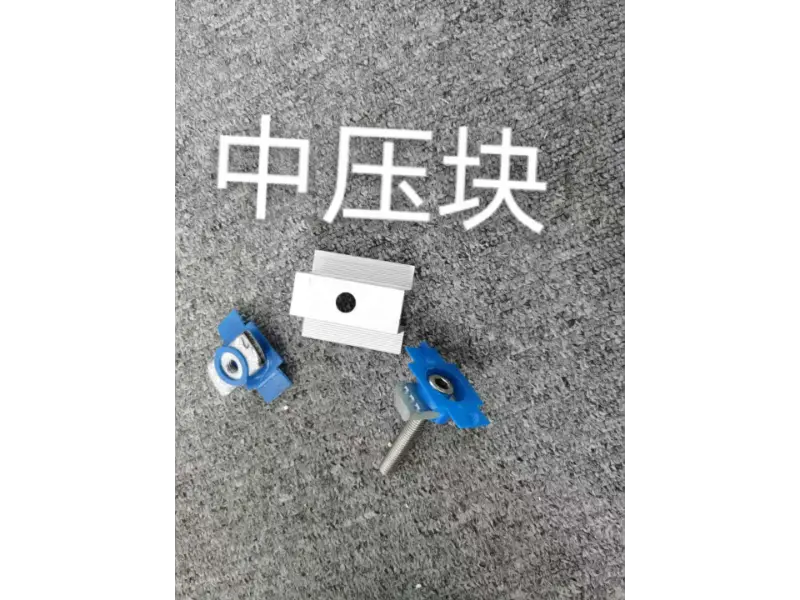
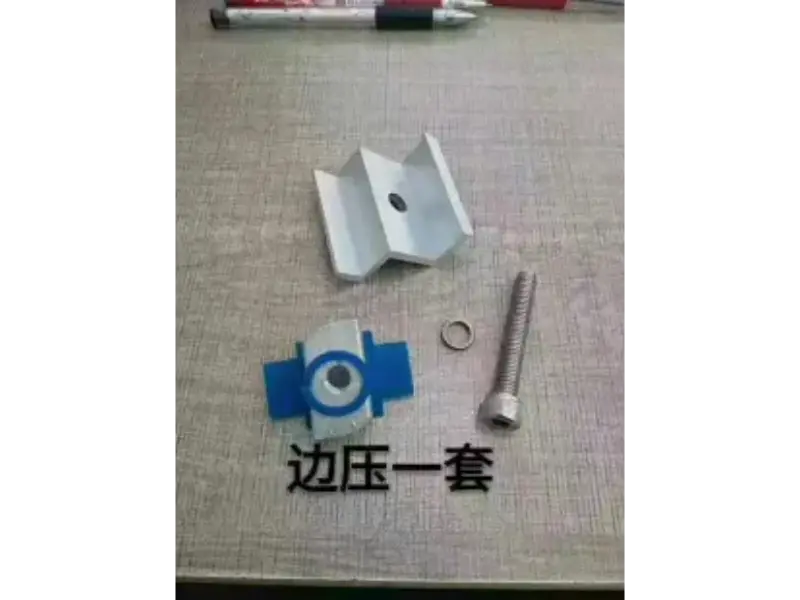
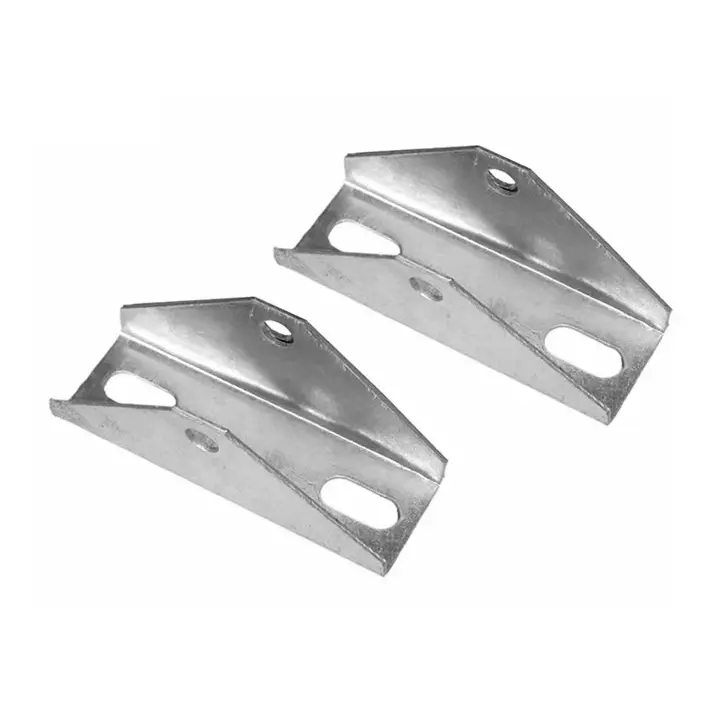
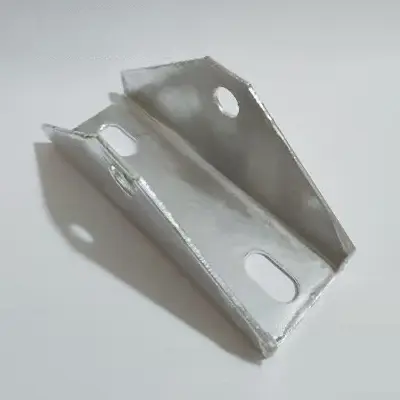
Стандардни прибор има редован инвентар, док нестандардни делови захтевају потврду цртежа и узорака пре него што се уговори производња. Сва додатна опрема се сортира и тестира пре него што изађе из фабрике, класификована је и упакована у складу са пројектном листом како би се смањило оптерећење сортирања на лицу места и избегла неправилна употреба и делови који недостају. Опслужили смо бројне фабричке челичне конструкције, дистрибуирали пројекте фотонапонских и земаљских електрана и веома смо упознати са уобичајеним болним тачкама на градилишту, као што су нетачно подударање спецификација додатака, неусаглашени премази и лабави навоји на местима спајања. Избегавамо уобичајене ризике квалитета од сировина и фаза прераде. Наша серија прибора за монтажу укључује производе као што суПВ Монтажне компоненте, Конектор са троугластим носачем, и други.
Опис категорије прибора
Инжењерски пратећи хардверски додаци су подељени у две категорије: стандардни делови и нестандардни обрађени делови.
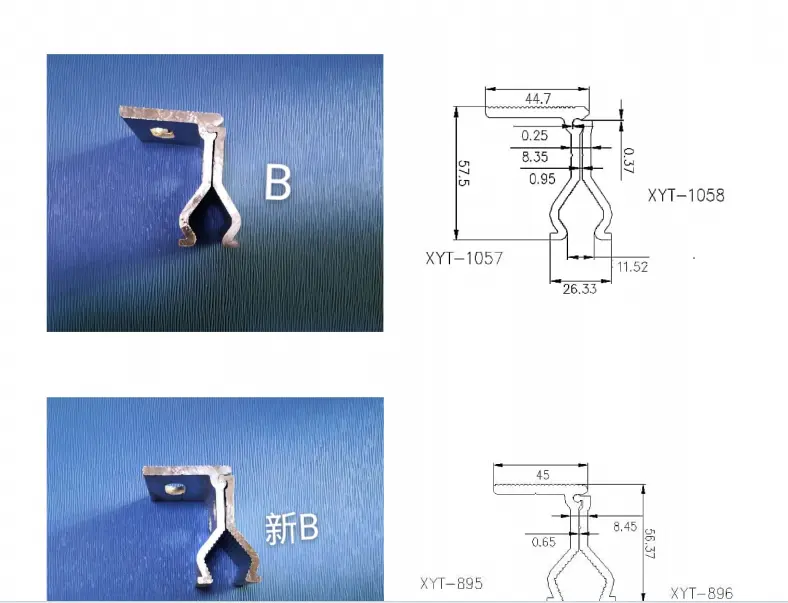
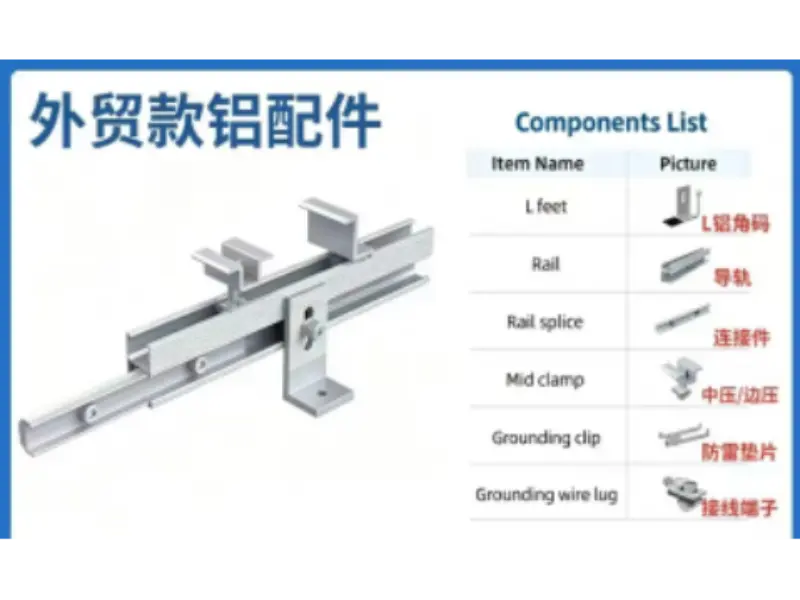
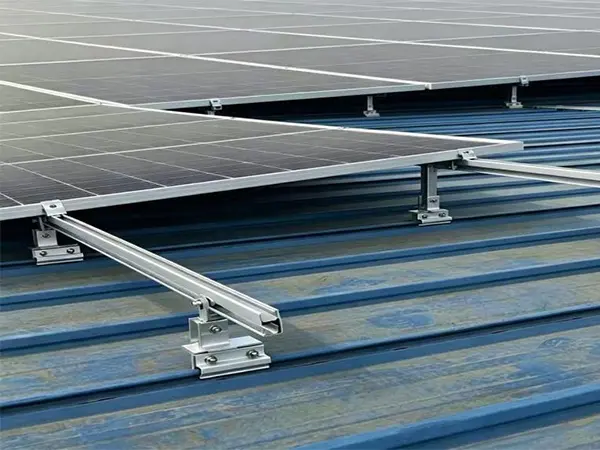
Стандардни делови укључују различите вијке високе чврстоће, навртке, опружне подлошке, равне подлошке, стезаљке од нерђајућег челика, стезаљке, угаоне носаче за повезивање, подлошке за позиционирање, експанзионе прикључне делове итд., који се углавном користе за закључавање, спајање и фиксирање између компоненти.
Нестандардни обрађени делови укључују исечене и избушене прелазне плоче, специјалне угаоне делове, прилагођене стезаљке, специјалне делове за позиционирање, савијене и пресоване мале делове, итд., који су посебно обрађени за посебне чворове и позиције уградње у пројекту како би се решили проблеми инсталационих чворова којима се стандардни делови не могу прилагодити.
Материјали могу бити топло поцинковани угљенични челик, цинк-алуминијум-магнезијум, нерђајући челик 304, нерђајући челик 316 и погодни су за различита окружења као што су обична затворена, отворена на отвореном, обални слани спреј и хемијска блага корозија.
Анализа функције прибора
Различити хардверски додаци обављају функције преноса силе, закључавања, баферовања и позиционирања за цео систем. Вијци и навртке постижу чврсту везу између компоненти, преносећи притисак ветра, притисак снега и оптерећење опреме на главне профиле; блокови притиска и угаони носачи употпуњују везу и позиционирање између профила; подлошке се користе за уклањање празнина у монтажи, распоређивање притиска закључавања и спречавање прекомерног локалног напрезања; разни нестандардни прелазни делови се користе за руковање посебним чворовима и прелазима између различитих профила.
Једном када је додатна опрема кородирана, склизне или има одступања у величини, то ће директно проузроковати отпуштање чвора и временом ће довести до опште опасности по безбедност система. Због тога се материјал, површинска обрада и тачност обраде прибора не могу занемарити.
Упутство за избор додатне опреме
Приликом одабира пратећег хардверског прибора, треба углавном узети у обзир следећа четири услова:
1. Радно окружење: У уобичајеним окружењима у унутрашњости, може се изабрати прибор од топло поцинкованог угљеничног челика; у приобалним окружењима са сланом спрејом, предност треба дати нерђајућем челику 304; за услове високе корозије препоручује се нерђајући челик 316.
2. Степен оптерећења: Изаберите завртње одговарајућег степена чврстоће према величини оптерећења чвора. За пројекте челичних конструкција, обично се користе причвршћивачи високе чврстоће разреда 8.8 и 10.9; за обичне фотонапонске пројекте могу се изабрати 4.8 и 8.8.
3. Спецификација профила за повезивање: Величина прибора треба да одговара отвору профила и дебљини, а дужина завртња треба да буде резервисана са довољном маргином за закључавање да би се спречио квар монтаже.
4. Начин снабдевања: За стандардизоване пројекте великих размера, стандардни делови на залихама могу бити пожељнији; за посебне чворове или пројекте реновирања, нестандардни прибор за штанцање и машинску обраду се може прилагодити.
Процес производње прераде
Стандардни причвршћивачи: сировина жица/шипка → обликовање хладном главом → обрада ваљањем навоја → просијавање и сортирање → површинска антикорозивна обрада → уклањање и пасивизација водоника → контрола готовог производа → складиштење.
Нестандардни машински обрађени делови: Потврда цртежа/узорака → сечење и штанцање плоча и профила → штанцање/ваљање → бушење и урезивање → уклањање ивица и чишћење → антикорозивна обрада → пуна провера димензија → обележавање и складиштење.
Антикорозивни поступци обухватају топло цинковање, електро-галванизацију, премазивање цинк-алуминијум-магнезијумом, пасивирање нерђајућег челика, елоксирање итд., који се спроводе према захтевима избора.
Кључне тачке контроле квалитета
Инспекција додатне опреме не само да ће проверити изглед кроз узорковање, већ ће се фокусирати и на верификацију неколико кључних индикатора.
Одељак о сировинама проверава извештај о квалитету материјала, разликује угљенични челик и различите разреде нерђајућег челика и избегава мешање материјала. Мерач за контролу навоја се користи за проверу клизних зуба и непотпуних навоја; дебљина премаза се мери да би се обезбедила отпорност на корозију и трајност; Проверавају се спољашње димензије, размак рупа и величина рупа нестандардних делова.
Пукотине, неравнине и деформисани радни предмети се просијавају током прегледа изгледа. Неквалификовани производи се директно сортирају и изолују и не мешају се у пошиљку. Може се комбиновати са инспекцијом узорковања треће стране да би се обезбедили извештаји о испитивању сланог спреја и сертификати материјала.
Паковање и сортирање за одлазак
Стандардни делови мале величине се пакују одвојено помоћу плетених кеса и картонских кутија, различите спецификације се пакују одвојено, а спољна кутија је одштампана налепницама са спецификацијама; пројектне поруџбине ће бити сортиране и упаковане у складу са захтевима области изградње и чвора, а сваки пакет је означен спецификацијом модела и количином.
Носачи великог угла и адаптерске плоче су паковани на палете како би се избегли ударци. Свака серија поруџбина долази са детаљном листом додатне опреме, јасно наводећи модел, количину и друге информације, што олакшава пријем и бројање на лицу места и смањује делове који недостају или нетачне.
Погодно за пројектне сценарије
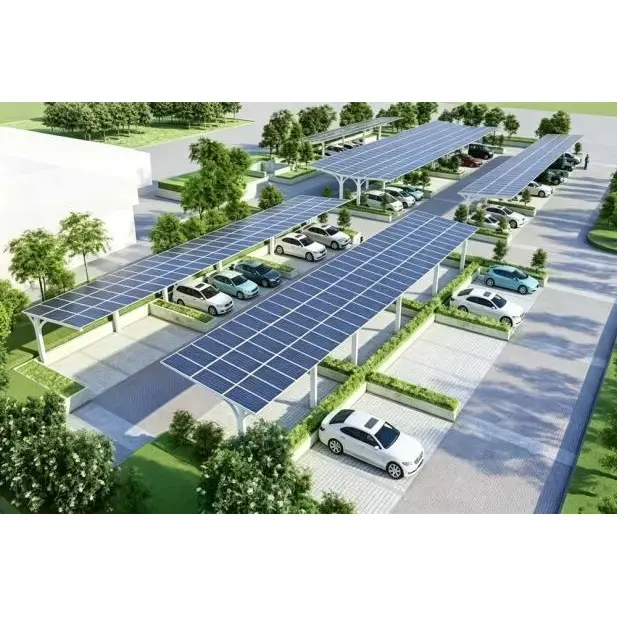
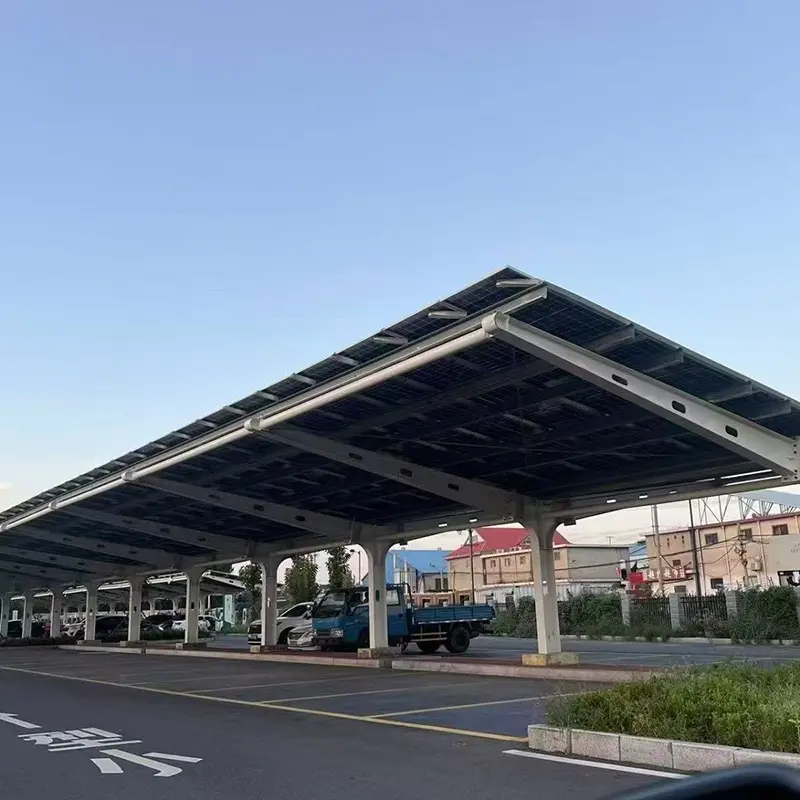
Одговарајући хардверски прибор се широко користи у различитим пројектима: пројекти фотонапонских електрана, који се користе за пресовање и фиксирање фотонапонских потпорних компоненти и спајање компоненти профила; фабрике индустријских челичних конструкција, које се користе за закључавање чворова челичних греда и стубова; челична конструкција складишта за складиштење, која се користи за повезивање кровних решетки и секундарних компоненти; платформе опреме и стазе за одржавање, комплетирање различитих склопова чворова; пројекти реновирања и поправке, који се користе за ојачавање старих пројеката и замену старих кородираних спојних компоненти; такође се може обезбедити као партнер за снабдевање за предузећа за производњу опреме и челичне конструкције.
Упутство за повезивање пројектне сарадње
Ако се изаберу стандардни делови, директно се могу обезбедити модел, снага, материјал и количина за куповину; за нестандардне делове могу се обезбедити цртежи или физички узорци, а након процене процеса и обрачуна трошкова, извршиће се производња.
Велике инжењерске наруџбине и захтеви за раштрканим додатним деловима могу се прихватити. Извештаји о материјалу и материјали за инспекцију премаза могу се обезбедити истовремено за отпрему, испуњавајући захтеве инспекције пројекта. Ако постоје питања о монтажи на локацији пројекта, може се пружити помоћ на мрежи како би се потврдио план избора додатне опреме.
ФАК
П1: Да ли се само мали део прибора може купити за додатне делове?
О: Да, стандардни делови подржавају допуну у малим серијама; нестандардни прилагођени делови имају одговарајуће минималне захтеве за обраду, а специфични захтеви зависе од тежине обраде делова.
П2: Како потврдити да ли да одаберете прибор од нерђајућег челика или топло поцинкованог?
О: На уобичајеним градилиштима у унутрашњости, довољно је топло поцинковани угљенични челик; у приобалним подручјима или подручјима са високом количином соли, препоручује се нерђајући челик 304; у окружењима хемијске корозије препоручује се нерђајући челик 316.
П3: Колико времена је потребно да се нестандардни делови испоруче?
О: Након што су цртежи потврђени, редовни прибор за штанцање и савијање траје 7-12 радних дана; циклус за сложене делове обраде биће сходно томе продужен.
П4: Како одабрати степен чврстоће вијака?
О: За фотонапонске компоненте за подршку, редован избор је 8.8 степен; за главне чворове челичне конструкције преферирају се вијци високе чврстоће 8.8 или 10.9, а модел се бира у складу са цртежима дизајна.
П5: Колико дуго траје гарантни период за додатну опрему?
О: Под нормалним условима коришћења дизајна, стандардни причвршћивачи дају гаранцију од 5-10 година; оштећења изазвана људским растављањем и прекорачењем пројектованог окружења корозије нису у оквиру гаранције.
Подсетник за куповину
Приликом подношења захтева покушајте да наведете: тип пројекта, окружење за коришћење, потребан материјал, степен чврстоће; за нестандардне делове, обезбедите цртеже или узорке.
Целокупни процес: комуникација о захтевима → потврда спецификације → понуда → наруџбина → производња/прилагођавање залиха → инспекција и сортирање → паковање и испорука.